g71指令格式及参数含义/g71指令用法
- 数码百科
- 2026-06-25
- 30
- 更新:2026-06-25 19:28:03
今天专门给大家细说g71指令格式及参数含义相关基础资讯,顺带把g71指令用法的知识点由浅入深全部铺开讲解,内容饱满充实没有敷衍,读完可以彻底弄懂相关领域基础常识。
本文目录一览:
- 〖壹〗、广数928eat系统中,G71和G72的详细格式是什么?
- 〖贰〗、求广数G71指令用法
- 〖叁〗、数控精车加工多台阶轴,复合循环指令G71的使用方法,简单易学
- 〖肆〗、广数928TDL的G7〖壹〗、G7〖陆〗、G73指令格式是什么。
- 〖伍〗、G71是什么
- 〖陆〗、g71指令格式
- 〖柒〗、g71仿真功能的详细参数信息有哪些
- 〖捌〗、g71格式是什么?
广数928eat系统中,G71和G72的详细格式是什么?
〖壹〗、指令格式:G71 U W\x0d\x0aU精车X轴的余量 W 精车Z轴的余量\x0d\x0a G71 X(U) I K L F P Q ;\x0d\x0a\x0d\x0a其中:X(U)— 精加工轮廓起点的X轴坐标值。\x0d\x0aI — X轴方向每次进刀量,直径值表示,无符号数。
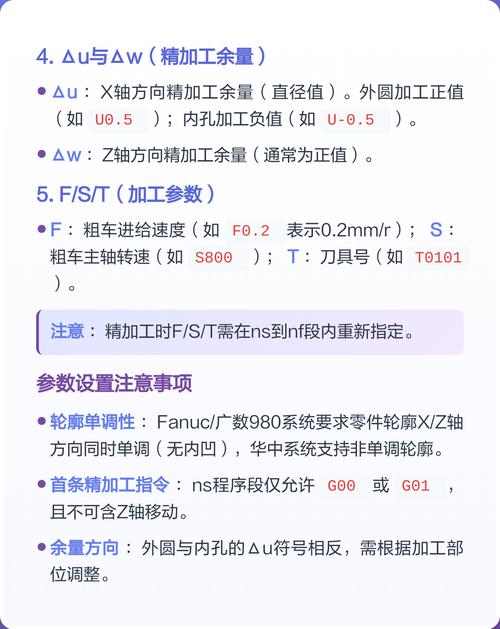
〖贰〗、G71指令格式: G71 U R; 其中U和R为粗车循环前的准备参数。 G71 P___ Q___ U W F___ S___ T___。P和Q指定循环体中的起始和结束程序段号;U和W定义精加工的轮廓和余量;F、S、T分别代表进给率、主轴转速和刀具号。
〖叁〗、G71指令的格式为:G71 U背吃刀量 R退刀量 G71 P100 Q200 W Z向余量 U X向余量 F进给 S转速。这里的P代表开始程序段,Q代表结束程序段,W代表在Z方向上的余量,U和X代表在X向和Z向上的退刀量。G72的格式与G71相似,只是切削方向不同。
求广数G71指令用法
G71指令主要用于粗加工圆柱表面,它能够有效提高加工效率。G71指令的具体格式为:G71 X_I_K_L_F_。其中,X和F不需要特别解释,它们分别对应终点坐标和进给速度。而I、K、L则代表不同的参数:I参数表示进刀量,即每次切削深度。K参数表示退刀量,即每次切削后刀具退回的距离。
G71指令格式: G71 U R; 其中U和R为粗车循环前的准备参数。 G71 P___ Q___ U W F___ S___ T___。P和Q指定循环体中的起始和结束程序段号;U和W定义精加工的轮廓和余量;F、S、T分别代表进给率、主轴转速和刀具号。
指令格式:G71 U W\x0d\x0aU精车X轴的余量 W 精车Z轴的余量\x0d\x0a G71 X(U) I K L F P Q ;\x0d\x0a\x0d\x0a其中:X(U)— 精加工轮廓起点的X轴坐标值。\x0d\x0aI — X轴方向每次进刀量,直径值表示,无符号数。
数控精车加工多台阶轴,复合循环指令G71的使用方法,简单易学
精车循环(G70)指令格式:G70 P(ns) Q(nf);刀具沿精加工轮廓(由ns至nf定义)进行单次切削,去除粗车后残留的余量(△u、△w)。注意事项定位要求使用G71前需用G00指令将刀具定位至循环起点,确保安全高度和起始位置正确。指令配合G71必须与G70配合使用,否则粗车后无法完成精加工,导致尺寸超差。
定位指令:在使用G71指令前,应使用G00指令进行定位,确保刀具处于正确的起始位置。联合使用:G71指令需要与精车循环指令G70联合使用。先使用G71进行粗加工,然后使用G70进行精加工。功能指定:在粗车过程中,F、S、T功能仅在G71指令指定的部分有效,其余程序段中的这些功能将被忽略。
使用复合循环指令G71进行数控精车加工多台阶轴,能有效简化编程并提高加工效率。G71指令的目的是简化程序,快速去除复杂工件的加工余量。指令格式如下:走刀轨迹和参数的含义包括:△d:表示车削深度,无需符号,为模态值,以半径形式给出。e: 退刀量,为模态值。ns: 精加工轮廓程序段开始段号。
首先进行定位,将刀具移动到起始位置:G00X45Z5 使用G71指令进行粗加工循环,设定U为2,R为1,起行N1,终行N2,X为0.1,Z为0.1,走刀速度F为50。
数控车床的G7G7G73指令是进行粗加工的重要循环功能,它们适用于加工余量较大的工件,如锻造和铸造件。使用这些复合循环命令可以简化编程,减少精加工程序段,从而节约编程时间。完成粗加工后,应使用G70指令切换到精加工模式。以下针对FANUC系统,详细解析这三个常用复合循环命令的使用方法和加工路径。
复合命令都是粗加工的循环,需要用G70命令进行精加工。下面就对常用的复合命令G7G7G73的使用方法及加工路线进行分析(以下都是以FANUC系统为例)。1.G71—内、外圆的粗精加工循环 G71粗车循环命令主要用于径向尺寸要求比较高、轴向尺寸大于径向尺寸的毛坯工件进行粗车循环。
广数928TDL的G7〖壹〗、G7〖陆〗、G73指令格式是什么。
广数928TDL的G7G7G73指令格式如下:G71指令格式: G71 U R; 其中U和R为粗车循环前的准备参数。 G71 P____ Q____ U W F____ S____ T____。P和Q指定循环体中的起始和结束程序段号;U和W定义精加工的轮廓和余量;F、S、T分别代表进给率、主轴转速和刀具号。
G70是G7G7G73粗加工后的精加工指令,G74是深孔钻削固定循环指令,G75切槽固定循环指令,G76螺纹加工固定循环。
外圆粗加工复合循环(G71)指令格式 G71 UΔd Re G71 Pns Qnf UΔu WΔw Ff Ss Tt 指令功能 切除棒料毛坯大部分加工余量,切削是沿平行Z轴方向进行,见图1,图1 外圆粗加工循环 A为循环起点,A-A-B为精加工路线。
指令格式为:G70 P___Q___U___W___;指令中各参数的意义如下:P:精车程序第一段程序号;Q:精车程序最后一段程序号;U:沿X方向的精车余量;W:沿Z方向的精车余量。
G73指令的格式如下:G73U--W--R--;G73P--Q--U--W--F--。U:表示X轴方向毛坯尺寸到精车尺寸的一半;W:表示Z轴方向毛坯尺寸到精车尺寸的一半;R:表示圆弧的半径;P、Q:表示循环的起点和终点;F:表示进给速度;s:表示主轴转速;T:表示刀具编号。
指令说明中的Δd、e、ns、nf、Δu、Δw的含义与G71相同。端面粗加工循环的应用实例见图3和图4,其中图4展示了端面粗加工循环的应用示例,编程过程中需注意换刀点、循环点A、切削始点A’和切削终点B的坐标位置,以及各参数的设定。 固定形状切削复合循环(G73)的指令格式为:G73 UΔi WΔk Rd。
G71是什么
〖壹〗、G71指令用于外圆粗车循环,是车削加工中的一种常用编程方式。其指令格式为:G71U_R_;G71P_Q_U_W_F_;其中,U代表每次进给量,R代表每次退刀量,P表示循环起始行号,Q表示循环结束行号,U和W分别表示精加工径向余量和轴向余量。此指令主要用于粗加工阶段,通过设定合理的参数,可以高效地切除多余的材料。
〖贰〗、G71就是外圆粗车循环,F1就是意思要看当前的模态设的是G99,还是G98,G99是每转进给,那就是当前的进给速度是:1mm/转,可不慢啊!G98是每分钟进给,那就是:1mm/分钟。
〖叁〗、G71是数控加工技术指令中的外圆粗车复合循环指令。该指令适合于采用毛坯为圆棒料,粗车需多次走刀才能完成的阶梯轴零件。刀具沿工件轮廓线移动的过程中,X方向的坐标值只允许向一个方向变化(直径逐渐变大,或者逐渐变小),如果有时变大,有时变小就会报警。
〖肆〗、G71是数控车床编程中的一种粗车循环指令,用于加工轴类零件的外圆表面。在G71指令中,P、Q、U、W分别代表不同的参数:- P:程序起始点,即粗车循环的起始位置。- Q:程序结束点,即粗车循环的结束位置。- U:X轴方向上的移动量,即从P点到Q点在X轴方向上的距离。
〖伍〗、G71是数控加工技术指令中的外圆粗车复合循环指令。该指令适合于采用毛坯为圆棒料,粗车需多次走刀才能完成的阶梯轴零件。
〖陆〗、G71二型是指在G71车削循环指令中,通过直接在程序内部赋值的方式来调整加工参数的一种编程方式。具体解释如下:G71指令概述:G71是数控车床编程中常用的粗车复合循环指令,用于切除工件的大部分余量,为精车做准备。二型特点:在传统的G71编程中,加工参数如切深、退刀量等需要在程序外部预设。
g71指令格式
G71指令用于外圆粗车循环,是车削加工中的一种常用编程方式。其指令格式为:G71U_R_;G71P_Q_U_W_F_;其中,U代表每次进给量,R代表每次退刀量,P表示循环起始行号,Q表示循环结束行号,U和W分别表示精加工径向余量和轴向余量。此指令主要用于粗加工阶段,通过设定合理的参数,可以高效地切除多余的材料。
G71指令格式:G71 U R; G71 P___ Q___ U W F___ S___ T___。此指令用于外圆粗车循环,其中U和R为粗车循环前的准备参数,P和Q指定了循环体中的起始和结束程序段号,U和W定义了精加工的轮廓和余量,F、S、T则分别代表进给率、主轴转速和刀具号。
指令格式:G71 U W\x0d\x0aU精车X轴的余量 W 精车Z轴的余量\x0d\x0a G71 X(U) I K L F P Q ;\x0d\x0a\x0d\x0a其中:X(U)— 精加工轮廓起点的X轴坐标值。\x0d\x0aI — X轴方向每次进刀量,直径值表示,无符号数。
g71仿真功能的详细参数信息有哪些
G71是数控车床内外径粗车复合循环专用指令,常用于用圆棒料毛坯加工阶梯轴类零件,以下是其核心参数的详细说明 第一组循环前置参数对应指令格式:`G71 U(Δd) R(e);`Δd:每刀背吃刀量,即刀具每次在X径向的单边切削深度,按半径值计算,一般以毫米为单位。
打开数控仿真软件。G71粗车循环指令,适用于去除棒料毛坯的大部分加工余量,格式为:G71U_ R_ G71P_ Q_ U_ W_ F_参数说明,第一行U表示背吃刀量(半径值),R表示退刀量,第二行P表示精加工轨迹中第一个程序段号,Q表示精加工轨迹中最后一个程序段号。
首先,打开数控仿真软件以进行编程和模拟。 使用G71粗车循环指令可以去除棒料毛坯的大部分加工余量。该指令的格式如下:```G71 U_ R_ G71 P_ Q_ U_ W_ F_```其中,参数的含义如下:- 第一行中的`U`代表背吃刀量(半径值)。- `R`表示退刀量。
坐标系、程序的基本知识G代码,M功能。G00—快速定位G01—直线插补,G0G03—圆弧插补。G90——单一外圆车削循环。G94——单一端面车削循环。宇龙仿真软件的使用。G92螺纹车削循环。G71—内外径复合循环及练习。
G71 U1 R0.5 G71 P1Q 10U0.5W0.05F0.1 N1G01X40F0.1 N2Z0 N3 Z-30 N4 X60Z-60 N5 Z-80 N6 X100Z-90 N7 Z-110 N8 X120Z-130 N9Z-150 N10X122 如果真的要加工或仿真该零件,只要把刀号、主轴转速、定刀点以及程序结束语带入到程序中,即可完成该零件的完整程序的编制。
g71格式是什么?
指令格式:G71 U W\x0d\x0aU精车X轴的余量 W 精车Z轴的余量\x0d\x0a G71 X(U) I K L F P Q ;\x0d\x0a\x0d\x0a其中:X(U)— 精加工轮廓起点的X轴坐标值。\x0d\x0aI — X轴方向每次进刀量,直径值表示,无符号数。
G71指令用于外圆粗车循环,是车削加工中的一种常用编程方式。其指令格式为:G71U_R_;G71P_Q_U_W_F_;其中,U代表每次进给量,R代表每次退刀量,P表示循环起始行号,Q表示循环结束行号,U和W分别表示精加工径向余量和轴向余量。
G71指令格式: G71 U R; 其中U和R为粗车循环前的准备参数。 G71 P___ Q___ U W F___ S___ T___。P和Q指定循环体中的起始和结束程序段号;U和W定义精加工的轮廓和余量;F、S、T分别代表进给率、主轴转速和刀具号。
g71二型编程格式是:G71 U R F G71 P Q U W N(ns) G01(G00) X (U) Z(W)N(ns):精车程序段段号。X(U):就是X轴的起刀点。Z(W):二型和一型的最主要区别就在这里。二型必须指定X(U)和Z(W)两轴。如果Z轴不移动时,也必须指定W0。
G71格式是数控车床加工技术指令中的内外径粗车复合循环指令格式。该指令主要用于处理毛坯为圆棒料,且粗车需多次走刀才能完成的阶梯轴零件。G71指令的格式根据具体的应用场景和数控系统可能略有不同,但基本构成元素相似。
g71指令格式及参数含义全网精选资讯就此收尾,g71指令用法重点考点和核心内容都做了归纳,适合学习备考、日常收藏,想获取更多精选干货记得关注本站。
发表评论